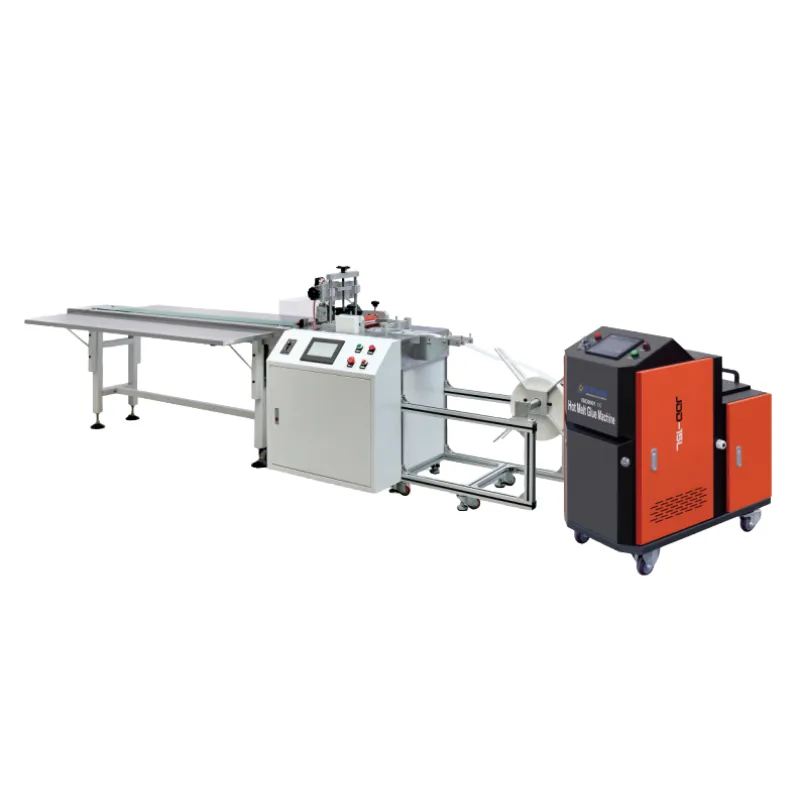
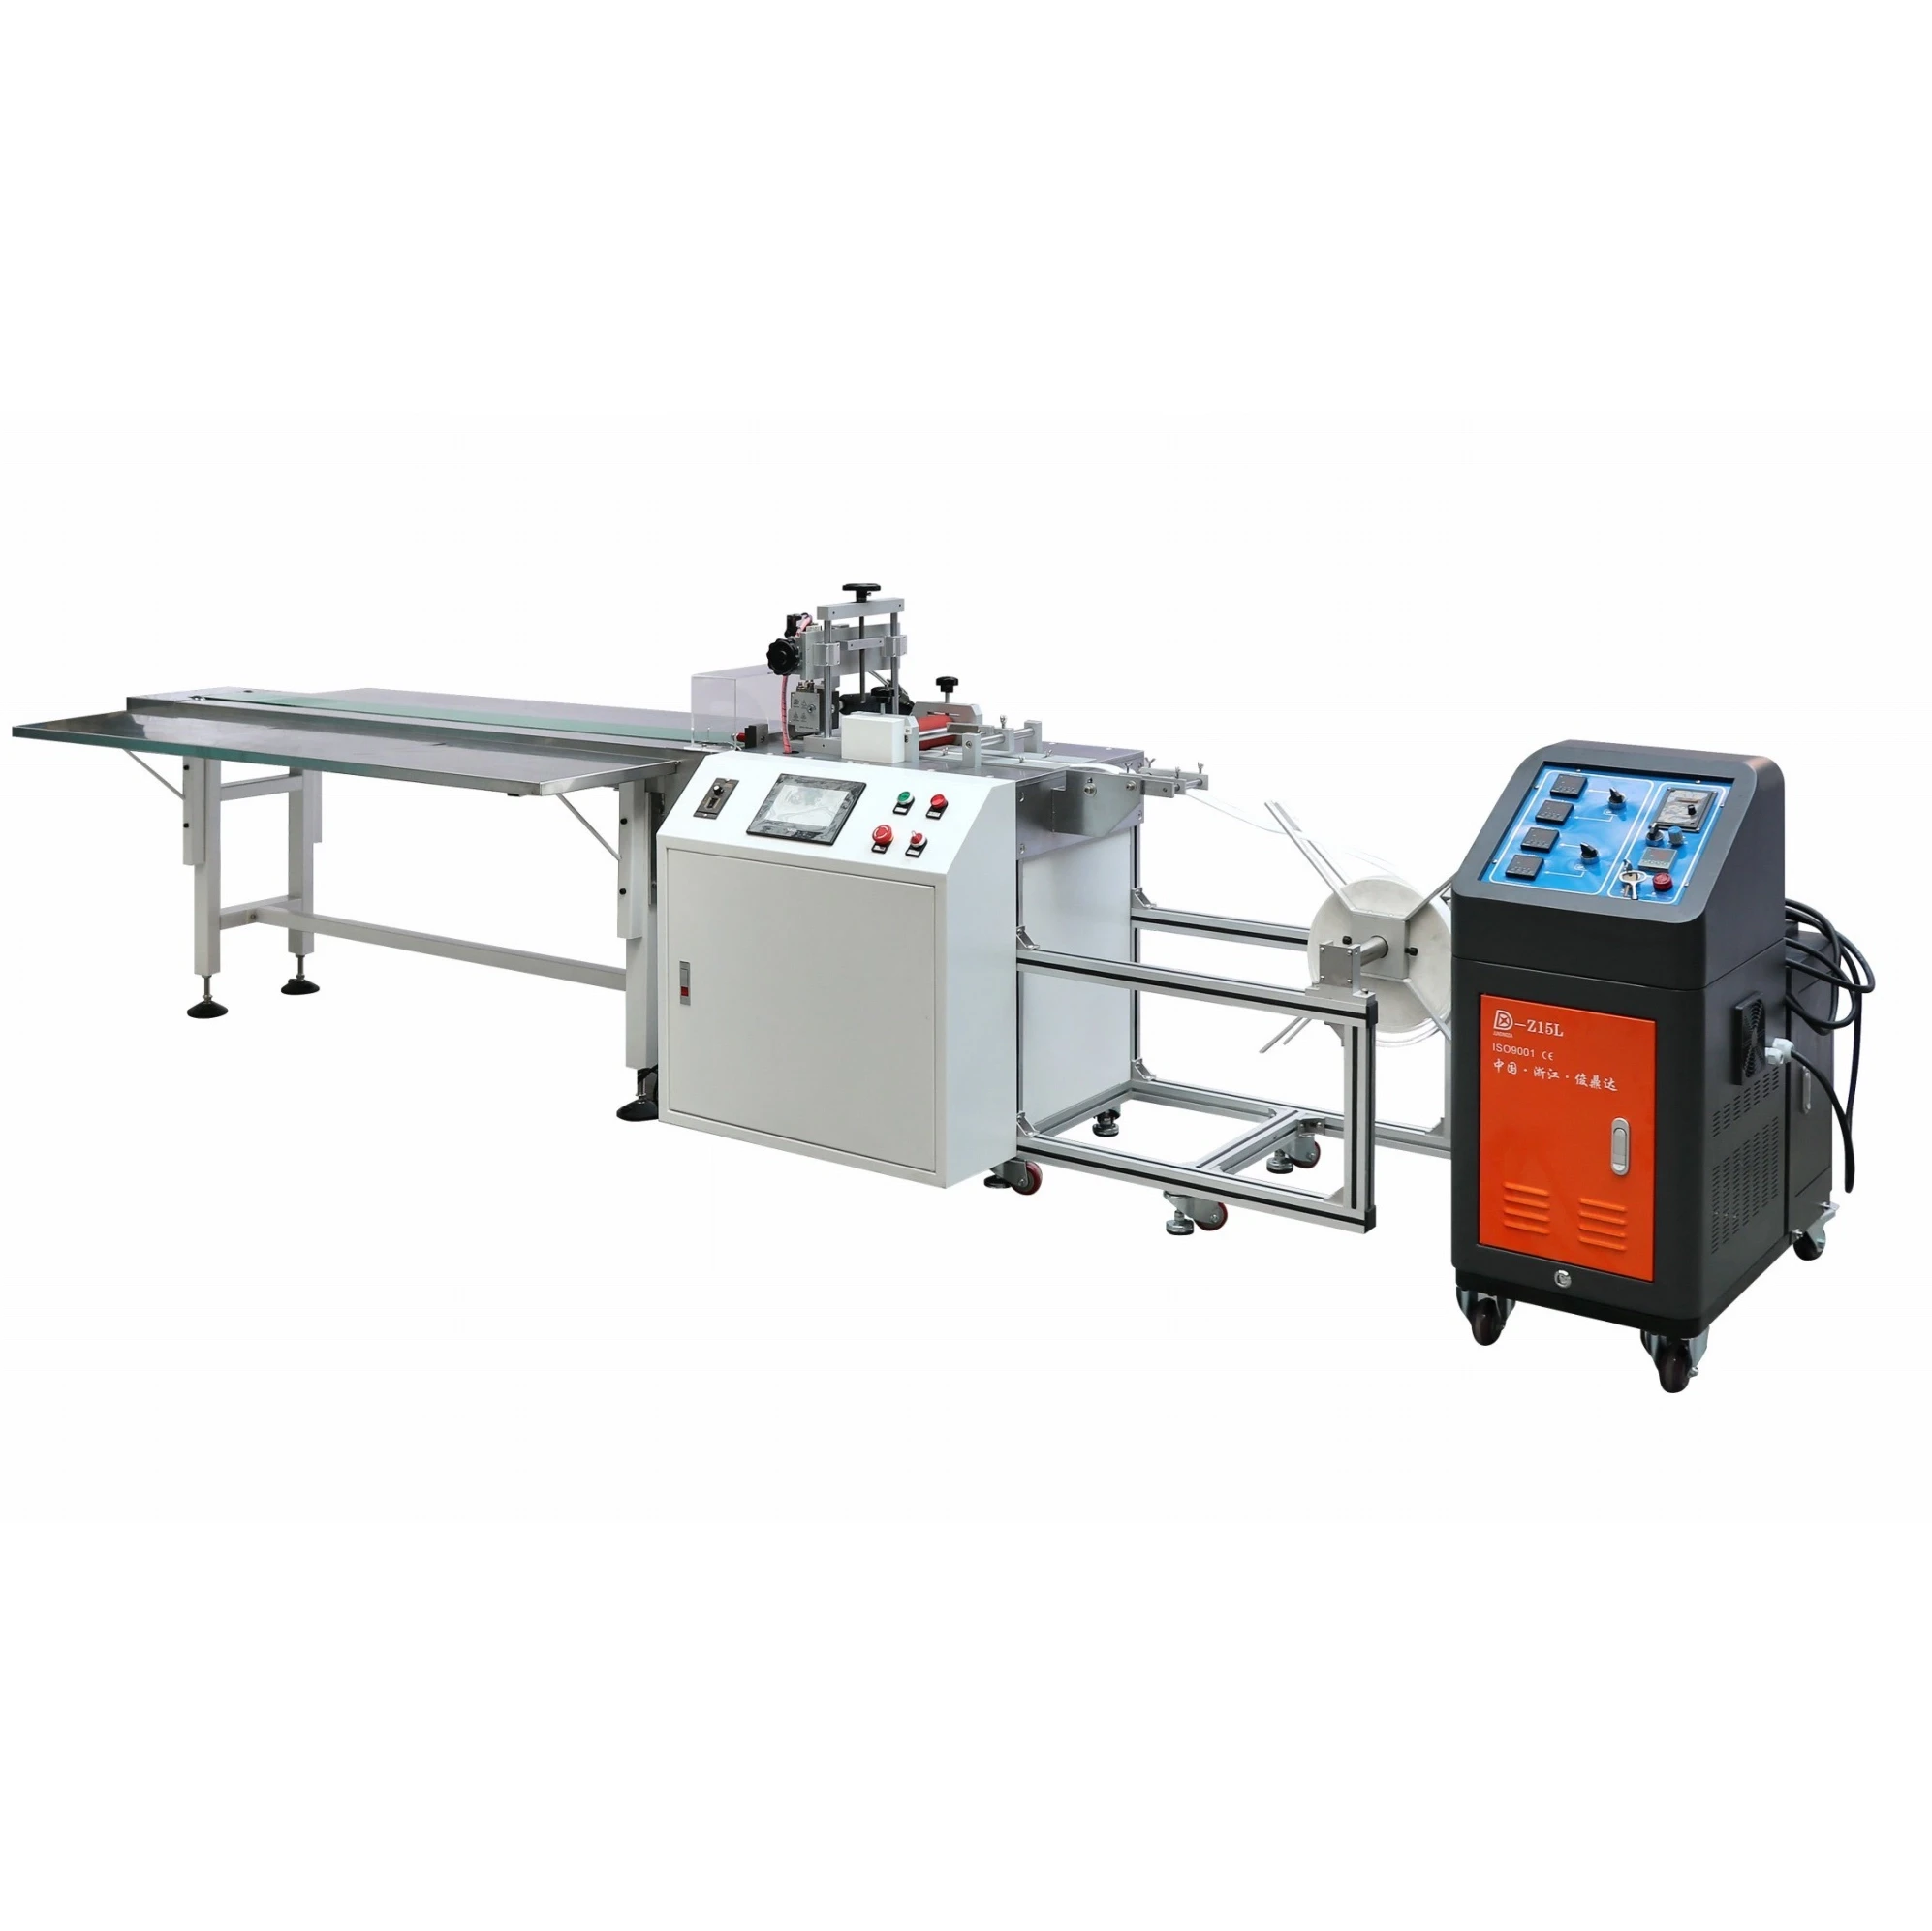
Resumen del artículo
Un proceso de acabado de bordes profesional es esencial para producir muebles atractivos, duraderos y confiables.Una máquina aplicadora de bandas de borde termofusibleayuda a los fabricantes a unir PVC, ABS, enchapado y otros materiales para bordes a los bordes expuestos de los paneles mediante operaciones controladas de aplicación de adhesivo, presión y acabado. Sin embargo, elegir el equipo adecuado implica algo más que comparar la velocidad de la máquina o el precio de compra.
Esta guía explora los principios de funcionamiento, los componentes clave, la selección de adhesivos, los desafíos de producción y las consideraciones de compra de equipos de encolado de bordes termofusibles. También explica cómo los fabricantes pueden mejorar la consistencia de la unión, reducir el desperdicio de material y mantener un rendimiento de producción estable.
Una máquina encoladora de bordes termofusible es una máquina para trabajar la madera diseñada para unir materiales de bordes decorativos y protectores a los bordes expuestos de los paneles de muebles. Utiliza adhesivo calentado para crear una conexión fuerte entre el sustrato del panel y la tira de borde.
En la fabricación de muebles, materiales como MDF, tableros de partículas, madera contrachapada y paneles laminados suelen tener bordes expuestos después del corte. Estos bordes pueden parecer sin terminar, absorber humedad y volverse vulnerables al impacto o al desgaste diario. Las bandas de borde cubren el núcleo expuesto y brindan una apariencia más limpia y profesional.
A diferencia de la aplicación manual de bordes, un proceso automatizado de encolado de bordes termofusible puede integrar la aplicación de adhesivo, la alimentación de tiras, el prensado, el recorte y el acabado de superficies. Esto lo hace adecuado para fábricas de ebanistería, fabricantes de guardarropas, productores de muebles de oficina y otras empresas de carpintería.
La máquina funciona calentando adhesivo termofusible sólido hasta que alcanza una condición de aplicación adecuada. A continuación, el adhesivo se transfiere al borde del panel o al material del borde, según el diseño de la máquina. Los rodillos de presión unen las dos superficies mientras el adhesivo se enfría o cura para establecer una unión.
Aunque las configuraciones de las máquinas difieren, un proceso de producción típico incluye las siguientes etapas.
El operador coloca la pieza de trabajo en el sistema de alimentación. El panel debe tener unas dimensiones adecuadas, una superficie limpia y un borde debidamente preparado. Algunas máquinas incluyen una unidad de prefresado para eliminar pequeñas irregularidades, marcas de sierra y material dañado antes de la aplicación del adhesivo.
El adhesivo termofusible se calienta dentro de un recipiente de pegamento o un sistema de suministro de adhesivo compatible. Una vez que el adhesivo alcanza la temperatura de procesamiento recomendada por el fabricante, un rodillo de aplicación lo distribuye por el borde del panel o la superficie de unión designada.
Es importante una cobertura adhesiva uniforme. Una cantidad insuficiente de pegamento puede provocar una unión débil, mientras que una aplicación excesiva puede crear líneas de pegamento visibles y trabajo de limpieza adicional.
La tira de borde se guía hacia la pieza de trabajo y se posiciona exactamente contra el borde revestido de adhesivo. Los materiales comunes incluyen PVC, ABS, melamina y chapa de madera. El mecanismo de alimentación ayuda a mantener una alineación constante de las tiras durante todo el proceso.
Los rodillos de presión presionan firmemente el material del canto contra el panel. Este paso permite que el adhesivo haga contacto efectivo con ambas superficies. La presión adecuada y la alimentación estable ayudan a minimizar los espacios, el levantamiento y la unión desigual.
Dependiendo de la configuración de la máquina, las unidades de corte eliminan el exceso de material de los extremos delantero y trasero. Las estaciones de desbaste y desbaste fino pueden eliminar los bordes sobrantes de las superficies superior e inferior.
Las unidades de acabado adicionales pueden raspar pequeños residuos de adhesivo y eliminar marcas menores de herramientas. Las ruedas pulidoras ayudan a mejorar la apariencia del borde terminado y a crear una superficie más limpia.
El rendimiento de la máquina depende de la coordinación de varios sistemas mecánicos y eléctricos. Comprender estos componentes ayuda a los compradores a evaluar los equipos con mayor precisión e identificar las funciones más importantes para sus requisitos de producción.
El recipiente de pegamento almacena y calienta el adhesivo. Su capacidad de calentamiento, control de temperatura, compatibilidad de materiales y accesibilidad de limpieza influyen en la estabilidad de la aplicación del adhesivo.
Para una producción continua, el sistema de calefacción debe mantener condiciones de procesamiento adecuadas sin sobrecalentamiento innecesario. Los ajustes de temperatura incorrectos pueden afectar la viscosidad del adhesivo, el rendimiento de la unión y la apariencia del acabado.
El rodillo de aplicación transfiere el adhesivo fundido a la superficie de unión designada. Un sistema de rodillos estable ayuda a distribuir el pegamento de manera uniforme y reduce las variaciones entre las piezas de trabajo.
El mecanismo de avance guía la tira de canto hacia la zona de pegado. La alineación precisa ayuda a prevenir arrugas, desplazamientos y posicionamiento inconsistente de los bordes.
Los rodillos de presión aplican fuerza para asegurar la tira de borde contra el panel. Su disposición, ajuste de presión y estabilidad operativa afectan la consistencia de la unión.
Los sistemas de corte, recorte, raspado y pulido determinan el aspecto final de la pieza. El acabado de alta calidad puede reducir el procesamiento manual secundario y mejorar la eficiencia de la producción.
| Componente | Función principal | Lo que los compradores deben comprobar |
|---|---|---|
| bote de pegamento | Derrite y almacena adhesivo. | Estabilidad térmica y compatibilidad con pegamento. |
| Rodillo de aplicación | Distribuye adhesivo | Aplicación uniforme del pegamento |
| Sistema de alimentación | Guías para cantos | Alineación y estabilidad de alimentación. |
| Rodillos de presión | Presione los bordes sobre los paneles | Consistencia de la presión |
| Unidades de recorte | Quitar el exceso de ribete | Precisión de corte y ajuste. |
| Unidades de pulido | Mejorar la apariencia terminada | Limpieza y acabado de superficies. |
La compatibilidad del material es una de las consideraciones más importantes al seleccionar equipos de encolado de bordes termofusibles. El adhesivo, el material de los bordes y el sustrato del panel deben trabajar juntos para producir resultados confiables.
El acetato de etileno-vinilo (EVA) se usa ampliamente en aplicaciones de bandas de bordes convencionales. Ofrece características de procesamiento prácticas, manejo relativamente sencillo y compatibilidad con muchos procesos estándar de fabricación de muebles.
El EVA se selecciona a menudo para gabinetes, guardarropas, estantes y producción de muebles en general, donde el rendimiento de unión equilibrado y los costos operativos son importantes.
El adhesivo termofusible reactivo de poliuretano (PUR) proporciona un mecanismo de unión diferente. Después de la aplicación reacciona con la humedad y forma una unión reticulada. A menudo se considera para aplicaciones que requieren una mayor resistencia a la humedad y al calor.
Sin embargo, PUR requiere equipos de máquinas compatibles y procedimientos operativos más cuidadosos. Los residuos de pegamento, el tiempo de inactividad, los requisitos de limpieza y el manejo del adhesivo deben seguir las instrucciones de los fabricantes del equipo y del adhesivo.
| Comparación | Adhesivo EVA | Adhesivo PUR |
|---|---|---|
| Mecanismo de unión | Se endurece principalmente por enfriamiento. | Enfriamiento seguido de curado reactivo a la humedad. |
| Aplicaciones típicas | Producción de muebles en general. | Aplicaciones que necesitan mayor resistencia |
| Resistencia a la humedad | Depende de la formulación | Generalmente más alto después de un curado adecuado |
| Requisitos de la máquina | Sistema termofusible convencional compatible | Sistema adhesivo compatible con PUR |
| Mantenimiento | Limpieza rutinaria del recipiente de pegamento y del rodillo | Procedimientos de manipulación y limpieza más cuidadosos |
Antes de comprar equipos, los fabricantes deben verificar el grosor del borde admitido, el ancho de la tira, el tipo de adhesivo y el rango de alimentación. La máquina debe coincidir con los materiales reales utilizados en la producción diaria.
Los fabricantes de muebles se enfrentan a menudo a dificultades a la hora de procesar los bordes de los paneles. Una máquina encoladora de bordes termofusible correctamente configurada puede ayudar a solucionar muchos de estos problemas.
La aplicación manual y la entrega inestable del pegamento pueden producir una cobertura adhesiva inconsistente. Esto puede causar una unión débil en algunas áreas y líneas excesivas de pegamento en otras.
Solución práctica:Utilice un sistema de aplicación y calentamiento estable, seleccione el adhesivo adecuado y revise el rodillo de aplicación periódicamente.
Los bordes pueden levantarse o separarse cuando el adhesivo es incompatible, el borde del panel tiene polvo o la temperatura y presión de procesamiento no son adecuadas.
Solución práctica:Limpie y prepare el borde del panel, confirme la compatibilidad del adhesivo y ajuste las condiciones de procesamiento de acuerdo con las recomendaciones del proveedor del adhesivo.
El adhesivo excesivo, la colocación inexacta, las combinaciones de materiales inadecuadas o el ajuste inconsistente de la máquina pueden crear líneas de pegamento visibles.
Solución práctica:Optimice la cantidad de adhesivo, utilice materiales de borde adecuados y mantenga una alineación precisa de los rodillos y la alimentación.
Los ajustes de recorte incorrectos, los cortadores desgastados y la colocación inconsistente de los paneles pueden dejar bordes ásperos o dañar la superficie decorativa.
Solución práctica:Inspeccione las herramientas de corte, mantenga una alimentación estable del panel y ajuste las configuraciones de recorte para el espesor del material.
Cuando el corte, el pegado, el prensado y el acabado se realizan por separado, los operadores dedican más tiempo a transferir piezas de trabajo y repetir operaciones manuales.
Solución práctica:Considere una configuración de máquina que integre las estaciones de procesamiento requeridas para el volumen de producción de la fábrica.
Elegir la máquina adecuada requiere una evaluación práctica de los requisitos de producción actuales y los planes comerciales futuros. Una máquina con una velocidad nominal más alta no es automáticamente la inversión más adecuada para cada fábrica.
Evalúe el número promedio de paneles procesados por turno, la carga de trabajo diaria esperada y el cronograma de producción. Un taller pequeño puede priorizar la flexibilidad y la facilidad de operación, mientras que una gran fábrica de muebles puede requerir un mayor rendimiento y funciones más automatizadas.
Verifique el espesor, ancho, largo y otras restricciones dimensionales mínimas y máximas de la pieza de trabajo. Estas especificaciones deben cubrir los paneles de muebles utilizados en la producción real.
Confirmar si el equipo soporta los cantos de PVC, ABS, melamina o enchapado requeridos. Diferentes materiales pueden requerir diferentes condiciones de procesamiento y formulaciones adhesivas compatibles.
Considere qué operaciones deben completarse automáticamente. El fresado previo, el recorte de extremos, el recorte fino, el redondeo de esquinas, el raspado y el pulido pueden resultar útiles según la gama de productos de la fábrica.
La accesibilidad al control, la conveniencia de los ajustes, la disponibilidad de repuestos y los requisitos de mantenimiento influyen en los costos operativos a largo plazo. El equipo debe ser manejable para los operadores y técnicos disponibles en la fábrica.
Una comunicación técnica fiable es importante, especialmente para los compradores extranjeros. Pregunte sobre orientación de instalación, instrucciones de funcionamiento, soporte para la resolución de problemas, repuestos y acuerdos de garantía antes de confirmar un pedido.
| Requisito de compra | Preguntas para hacer |
|---|---|
| Capacidad de producción | ¿La máquina coincide con el objetivo de producción diario? |
| Dimensiones de los paneles | ¿Están el espesor y el ancho de la pieza de trabajo dentro del rango admitido? |
| Materiales de borde | ¿Puede procesar los materiales de borde requeridos? |
| Sistema adhesivo | ¿El sistema de pegamento es compatible con el adhesivo seleccionado? |
| Calidad de acabado | ¿Qué unidades de recorte y acabado están incluidas? |
| Servicio postventa | ¿Hay asistencia técnica y repuestos disponibles? |
Incluso con la maquinaria adecuada, los resultados de producción consistentes requieren una preparación adecuada del material, ajustes de la máquina e inspecciones de rutina. Las siguientes prácticas pueden ayudar a reducir los defectos evitables.
Elimine el polvo, las partículas sueltas y los contaminantes antes del procesamiento. Los bordes dañados o desiguales deben corregirse antes de que entren a la estación de unión.
Siga el rango de temperatura recomendado proporcionado por el fabricante del adhesivo. La configuración correcta depende de la formulación del adhesivo, el diseño de la máquina, la velocidad de procesamiento y las condiciones ambientales.
Los cambios repentinos en la velocidad de alimentación pueden afectar la transferencia del adhesivo y las condiciones de unión. Utilice una velocidad de producción estable y adecuada para el material y la configuración de la máquina.
Los rodillos de presión deben proporcionar un contacto suficiente y consistente. Una presión excesiva o insuficiente puede afectar la apariencia y confiabilidad del borde terminado.
Verifique las primeras piezas de trabajo después de la configuración de la máquina y repita las inspecciones durante la producción. Examine la adhesión, la alineación de los bordes, las líneas de pegamento, la calidad del recorte y la limpieza de la superficie.
El mantenimiento regular ayuda a prevenir tiempos de inactividad inesperados y respalda un rendimiento de producción estable. Los procedimientos de mantenimiento siempre deben seguir las instrucciones de funcionamiento del fabricante de la máquina, especialmente cuando se manipulan sistemas adhesivos calentados.
La compra de una encoladora de cantos es una decisión de producción a largo plazo. Más allá de la máquina en sí, los compradores necesitan un proveedor que comprenda las aplicaciones de carpintería, la configuración de los equipos y los desafíos prácticos de la producción industrial.
Ruian Jundingda Machinery Co., Ltd. es un fabricante de maquinaria con el que los compradores pueden contactar para analizar los requisitos de los equipos y las soluciones de procesamiento adecuadas. Al evaluar a un proveedor de máquinas, es importante comunicar las dimensiones previstas del panel, los materiales de los bordes, los requisitos de adhesivo, la capacidad de producción y los resultados de acabado deseados.
Una discusión técnica detallada antes de la compra puede ayudar a reducir los malentendidos de configuración y garantizar que el equipo seleccionado sea apropiado para la aplicación prevista.
Proporcionar estos detalles facilita que el fabricante evalúe la aplicación y recomiende una configuración adecuada de la máquina.
Su objetivo principal es unir materiales para bordes a los bordes expuestos de los paneles mediante adhesivo caliente y presión. El proceso mejora la apariencia de los paneles de los muebles y ayuda a proteger sus núcleos expuestos.
Dependiendo de la configuración de la máquina, los materiales comunes incluyen PVC, ABS, melamina y chapa de madera. Los compradores deben confirmar el grosor y el ancho del material admitido antes de comprar.
El EVA forma una unión principalmente mediante enfriamiento y solidificación, mientras que el PUR también se somete a un proceso de curado químico activado por la humedad. El PUR generalmente ofrece una mayor resistencia al calor y la humedad después de un curado adecuado, pero requiere equipos compatibles y un manejo más cuidadoso.
Las causas comunes incluyen temperatura incorrecta del adhesivo, cobertura insuficiente del pegamento, bordes de paneles contaminados, materiales incompatibles y presión inadecuada. Verificar estos factores sistemáticamente puede ayudar a identificar el origen del problema.
Muchas máquinas admiten múltiples espesores de bordes dentro de un rango operativo específico. Sin embargo, es posible que los operadores necesiten ajustar las guías de alimentación, las unidades de recorte y los ajustes de presión al cambiar los materiales.
Deben utilizar adhesivos y materiales para bordes compatibles, mantener una aplicación constante de pegamento, optimizar la temperatura y la presión y garantizar una alineación precisa de la máquina. El aspecto que se puede conseguir depende también de la formulación del adhesivo y de la construcción del canto.
Sí, siempre que la capacidad, el tamaño, los requisitos operativos y el coste de inversión de la máquina coincidan con las necesidades de producción del taller. Los fabricantes más pequeños pueden beneficiarse de una configuración más sencilla en lugar de adquirir funciones automatizadas innecesarias.
La limpieza e inspección básicas deben ser parte de la rutina diaria. El sistema adhesivo y otros componentes requieren limpieza según el tipo de adhesivo, las instrucciones de la máquina y las condiciones de producción.
Revise la capacidad de procesamiento, las dimensiones de los paneles admitidos, la compatibilidad del material de los bordes, el sistema adhesivo, las funciones de acabado, los requisitos eléctricos, las necesidades de mantenimiento y el soporte posventa. También se recomienda probar piezas de trabajo representativas cuando sea posible.
Sí. Al integrar varias operaciones de procesamiento de bordes, una máquina configurada adecuadamente puede reducir la manipulación manual, mejorar la consistencia del procesamiento y acortar el tiempo de producción en comparación con realizar cada operación por separado.
Una máquina encoladora de bordes termofusible juega un papel importante en la producción moderna de muebles y carpintería. Al combinar una aplicación controlada de adhesivo, una alimentación precisa de las tiras, una presión estable y un recorte eficaz, ayuda a los fabricantes a producir bordes de paneles más limpios y consistentes.
Sin embargo, los buenos resultados dependen de la selección del equipo adecuado, la combinación de adhesivos con materiales para bordes, el mantenimiento de condiciones de procesamiento correctas y el cumplimiento de procedimientos de mantenimiento regulares.
Para los fabricantes de muebles que planean mejorar sus capacidades de producción, el enfoque más eficaz es evaluar los requisitos reales de las piezas de trabajo en lugar de centrarse en una única especificación de la máquina. Una configuración adecuada puede mejorar la eficiencia de la producción, reducir los desperdicios evitables y respaldar una calidad del producto terminado más consistente.
¿Está planeando mejorar su proceso de producción de muebles o actualizar su equipo de carpintería existente?
ContactoRuian Jundingda Machinery Co., Ltd. para discutir los requisitos de su aplicación, especificaciones de materiales y objetivos de producción. Nuestro equipo puede ayudarle a explorar soluciones de maquinaria adecuadas para su negocio.
Contáctenos hoy para obtener más información sobre las opciones de equipos y solicitar más información sobre el producto.
ContáctenosNota: Las configuraciones de la máquina, los rangos de procesamiento, la compatibilidad de los adhesivos y el rendimiento de producción varían según el modelo. Confirme siempre las especificaciones técnicas con los fabricantes de equipos y adhesivos antes de realizar un pedido.
-